

新能源汽车电池导热硅胶片:从实验室走向量产的十年关键“降温层”(2010–2026)
- 发布时间:2026-10-17 13:48:45
- 来源:海新电子
- 阅读量:42
2010年,国内首批插电式混合动力公交在郑州试运行,电池包里还用着简单的云母片加铝板散热;2024年,一辆搭载800V高压平台的纯电SUV,在零下25℃的漠河完成快充测试——它的电池模组之间,静静贴着一层不到1.5毫米厚的灰色软垫:新能源汽车电池导热硅胶片。
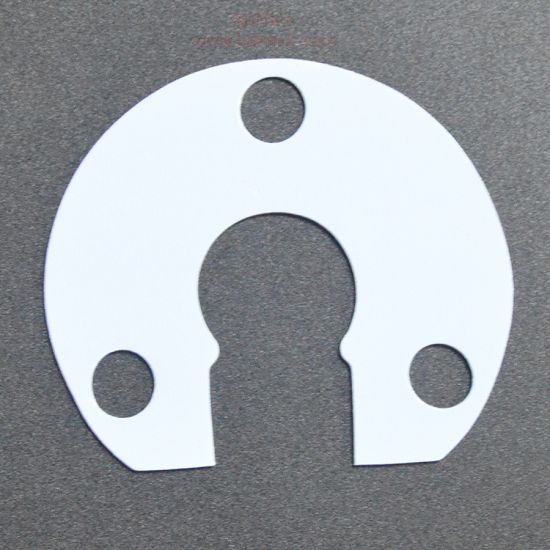
这层不起眼的材料,不是装饰,更不是备件,而是近十五年来动力电池安全、寿命与快充能力跃升背后,最沉默也最关键的“温度协调员”。
回溯技术演进,2010年前后,行业关注点集中在电芯能量密度和BMS算法上,热管理多靠风冷或简单液冷管道。当时导热界面材料尚未进入车规视野,不少电池厂甚至用双面胶+导热膏临时替代。直到2013年工信部《节能与新能源汽车产业发展规划》明确将“系统热安全”列为考核项,导热硅胶片才真正被纳入电池包设计图纸。
真正的转折点出现在2017–2019年。宁德时代、比亚迪等头部企业开始批量采用液冷板+导热硅胶片组合方案。这时的硅胶片不再只是“填缝”,而需同时满足三项硬指标:导热系数≥3.0 W/m·K、压缩率≥30%以适配电芯膨胀、绝缘耐压≥5kV——这些参数背后,是材料厂商反复调整硅油分子链长度、填充氧化铝/氮化硼比例、优化硫化工艺的结果。
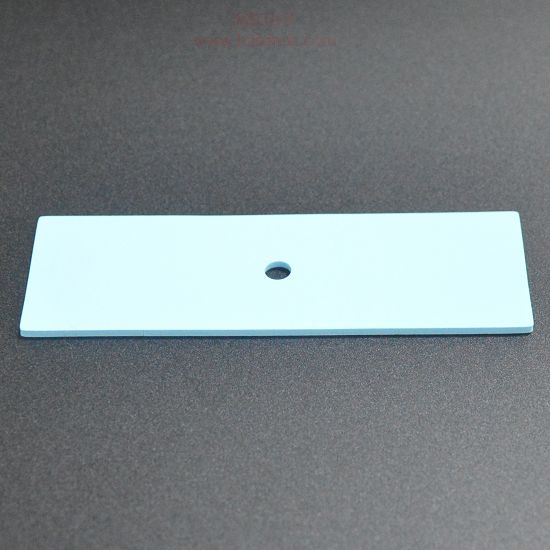
2020年后,市场加速分化。低端车型倾向选用成本可控的1.5–2.0 W/m·K常规款;中高端车型则普遍要求3.5W以上、带低应力释放结构的定制款;而2023年起,800V平台车型更催生了耐高温(长期105℃不老化)、低挥发(避免冷凝污染传感器)的新一代产品。有意思的是,用户反馈最多的并非性能不足,而是装配环节的“手感问题”:太硬难贴合,太软易移位,厚度公差±0.05mm都可能影响模组压紧力——这倒逼厂商把模切精度从±0.15mm提升至±0.03mm。
实际应用中,它解决的从来不是单一问题。冬季低温下,它帮助电芯均匀受热,让加热效率提升约12%;夏季快充时,它把电芯热量快速导向液冷板,使单体温差从8℃缩至2.5℃以内;长期使用中,它缓冲电芯反复膨胀带来的机械应力,实测可延长模组结构寿命1.8年以上。
东莞海新电子正是这一进程中的典型参与者。自2012年切入动力电池热管理领域,其全自动硅胶片产线逐步适配车规级洁净度与批次稳定性要求;2018年通过IATF 16949认证后,开始为多家Tier 1供应商提供定制化导热硅胶片;近年更联合电池厂开展“电芯-界面材料-液冷板”三者协同仿真,将传统经验选型转向数据驱动匹配。
到2026年,行业共识已非常清晰:电池导热硅胶片不再是可选项,而是与电芯、BMS并列的“第三核心组件”。新技术方向也日渐明朗——局部相变功能(低温固态/高温微熔)、内置温度传感微结构、生物基可降解配方,已在实验室验证阶段。
说到底,它没有电机那样引人注目,也不像芯片承载智能灵魂。但它稳稳托住每一度温度变化,让续航不缩水、充电不焦虑、冬天不趴窝。当人们谈论新能源汽车的进步时,不妨记得:那层薄薄的灰色软垫,正默默写着过去十五年最扎实的“降温”答卷。
东莞市海新电子有限公司
编辑:YGMD
-
042025.09
 全国发货散热硅胶垫片:高效散热的可靠选择在现代电子设备日益复杂、功耗不断上升的背景下,散热问题成为影响产品性能和寿命的重要因素。无论是手机、电脑,还是工业设备、通信基站,都需要高效的散热材料来保障稳定" />...查看详情→
-
262025.09
 国产散热硅胶垫片知名厂家:海新电子引领热管理技术革新在现代电子设备日益智能化、高性能化的背景下,散热问题成为影响设备稳定运行的关键因素。尤其是在高功率电子产品中,如手机、电脑、通信基站、汽车电子等,散热材料的性能" />...查看详情→
-
112025.12
 导热硅胶布供应商:高效散热解决方案的可靠选择在现代电子设备日益智能化、高性能化的趋势下,散热问题成为影响产品稳定性和使用寿命的关键因素。尤其是在智能手机、电脑、通信基站、汽车电子等应用领域,如何有效控制设" />...查看详情→